


产品描述
CRP DS系列焊机采用高性能-性能全-数字处理器实现三-级软-切换技术,焊接电源频率高达100KHz,MAG/CO2可实现超-低飞溅焊接,且电流段覆盖范围广,200A焊接工况下飞溅量仍获得很好的控制效果,500A脉冲焊机临时加载率100%、350A、500A自带短-电弧脉冲,使350A、500A的短电弧脉冲使焊缝形状更加美观。同时,SL是一种冷金属过渡焊机,飞溅更低,电弧更稳定。
图表戴克拉姆
● 超-低飞溅焊接技术
采用先进的MAG/CO2焊接控制算法,实现超-低飞溅焊接,显着减少-焊后清理,提高生产效率。
● 恒定的熔深和稳定的电弧控制
配备恒定熔深和恒定电流输出,可确保不同焊接条件下的电弧稳定性,防止焊接缺陷并确保一致的焊接质量。
● 高-成功率-电弧点火系统
采用伸缩引弧技术,显着提高引弧成功率,特别适合自动化生产环境,保证焊接过程的连续稳定。
● 失重板材及外观件焊接专家
它专门针对薄板焊接和外观零件加工进行了优化,可产生美观的鱼-鱼鳞焊缝,同时保持焊缝强度并满足高美观标准。
● 高速-脉冲焊接技术
采用短弧脉冲技术,实现高速焊接,提高焊接速度的同时保证焊缝成型美观,显着提高生产效率。{0}}
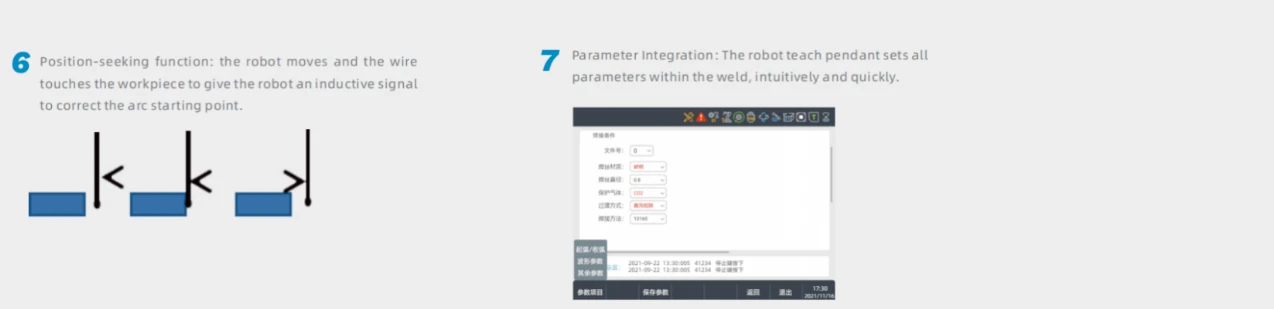
● 智能定位校正
配备先进的定位校正技术,与焊接机器人配合时自动识别并校正焊接位置,适应各种复杂的工件形状。
● 综合参数管理系统
所有焊接参数均可通过机器人示教器集中设置和管理,简化操作,提高设备协调效率。
机器人本体技术参数
|
物品 |
CRP - DS350 - SL |
|
姓名 |
全数字直流 IGBT 逆变 CO2/MAG/MIG 多功能焊机 |
|
模型 |
CRP - DS350 - SL(符合 CCC 标准) |
|
尺寸[毫米] |
426x550x496(宽x长x高)(不含螺钉和吊环等突出物) |
|
重量 |
约58公斤 |
|
相数、额定输入电压 |
三相-相,380V + 10%,50Hz/60Hz通用 |
|
额定输入 |
18KVA、15KW |
|
额定输出电流 |
30至350 A(取决于线径) |
|
额定输出电压 |
12至36V(取决于线径) |
|
额定负载率 |
60%(10 - 分钟周期) |
|
焊接方法 |
CO2 短路 - 电路焊接、MAG/MIG 短路 - 电路焊接、冷弧焊 |
|
焊接母材 |
碳钢、不锈钢、铜 |
|
送丝速度 |
1.0至18m/分钟 |
|
送丝机控制电缆和焊接正负极电缆 |
送丝电缆:5m(标准)(可选:可延长至15m) |
|
送丝机控制方式 |
伺服电机控制 |
|
保护气体提前通入时间 |
0~10秒(可在示波器上设置) |
|
滞后后保护气停止时间 |
0~10秒(可在示波器上设置) |
|
机器人接口 |
CAN通讯 |
|
电弧监测输出 |
示波器显示焊接电压和电流 |
|
燃气调节器电源 |
36V 6A(不使用时应关闭焊接电源) |
|
焊接电压设定方法 |
单一/分离(通过振荡器选择) |
|
用户文档 |
文件数量:10 |
|
电流电压波形控制调整 |
振荡器设定画面的调整 0振荡器设定画面的调整 振荡器设定画面的调整 |
|
IP等级 |
IP21S |
焊机

常问问题
问:CRP-DS350-SL 焊接电源的名称中带有“Saw”。跟切有关系吗?
答:名称中的“锯”并不是指切割功能,而是指特定的系列或型号。 CRP-DS350-SL 是一款专为焊接应用而设计的高性能电源。-其所有功能,例如超低飞溅焊接和恒定熔深,都是为了优化焊接工艺而设计的,与切割操作无关。
问:CRP-DS350-SL电源如何实现“超低飞溅焊接”?这给生产带来什么实用价值?
答:该电源通过在 MAG/CO² 焊接期间精确控制电弧物理特性,优化熔滴过渡,显着减少飞溅。这一核心优势包括显着减少-焊后清理时间和成本、减少防护消耗品(如喷嘴)的堵塞和更换频率,以及提高焊缝清洁度和美观度,特别有利于焊接较薄的板材和外部零件。
问:“参数集成”功能如何工作?
答:“参数集成”意味着您不再需要对焊接电源本身进行繁琐的参数设置。所有关键焊接参数(如电流、电压、脉冲波形等)均可在随附的机器人示教器上直接集中设置、存储和调用。这简化了操作流程,保证了工件和批次之间的参数一致性,并降低了人为配置错误带来的质量风险。
问:“位置-寻位功能”解决自动化焊接中的哪些问题?
答:在自动化焊接中,工件的一致性或夹具的轻微偏差可能会导致焊枪路径与实际焊缝位置错位。 CRP-DS350-SL 支持位置搜索校正。通过与机器人系统配合,在焊接前自动检测和识别工件的实际边缘或特征点,并相应调整机器人的运动轨迹,确保焊枪始终精确地居于焊缝中心。这增强了工件装配公差的公差,提高了焊接质量和自动化生产的可靠性。
问:此电源是否适用于需要美观效果的鱼-鱼鳞焊接?
答:非常合适。该产品的短电弧脉冲模式可提供精确、稳定的热输入控制,这是产生均匀、精细且美观的鱼-鱼鳞焊缝的关键。此外,其稳定的电弧可确保焊接的一致性,使其成为焊接美观性至关重要的外部零件的理想选择。
问:恒定熔化深度函数有什么好处?
答:恒定熔深功能采用智能算法自动调整焊接参数,无论工件散热变化、装配间隙波动或焊缝长度变化,都能保持熔深一致。这有效避免了未焊透或烧穿(尤其是焊缝末端)等缺陷,显着提高了焊接质量的稳定性和可靠性,减少了对操作人员经验的依赖。
热门标签: 焊接锯电源 CRP-DS350-SL,中国焊接锯电源 CRP-DS350-SL 制造商、供应商、工厂


